


Ferrovanadium í verkfærastáli og sérblendi|ZhenAn International
Heim / Fréttir/ Ferrovanadium í verkfærastáli og sérblendi
Ferrovanadiumí verkfærastáli og sérblendi: hörku, slit og hitaþol
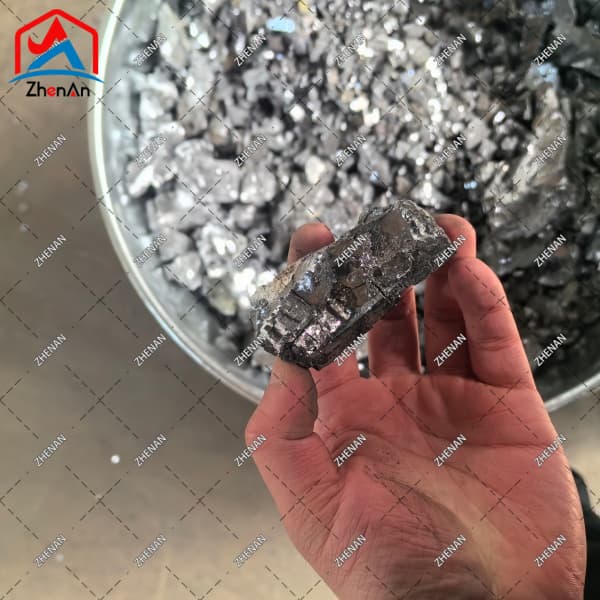
Ferrovanadiumer aðal uppspretta vanadíums sem bætt er við verkfærastál, háhraðastál og títan málmblöndur, þar sem það myndar hörð vanadíumkarbíð sem auka verulega slitþol, rauða hörku og aukinn-hitastyrk umfram það sem kolefni eða lágt-blendi stálblendi getur náð.
Þegar málmfræðingar ræða áhrifamestu örblöndunarviðbæturnar fyrir krefjandi iðnaðarnotkun,vanadíumer stöðugt í hópi þeirra bestu. Ólíkt hlutverki sínu í burðarstyrktarstöngum, þar sem vanadín stuðlar fyrst og fremst að styrkingu úrkomu og kornahreinsun meðan á stýrðri varmavélrænni vinnslu stendur, tekur frumefnið á sig allt annan karakter í verkfærastáli,-hraðastáli og sérblendi. Hér er vanadíum ekki bara kornhreinsiefni eða lúmskur útfellingarmiðill. Það er arkitektinn að nokkrum af erfiðustu og hitastöðugustu fasunum sem vitað er um í járnmálmvinnslu.Ferrovanadium, járn-vanadíum aðalblendi sem inniheldur venjulega 50% til 80% vanadíum miðað við þyngd, þjónar sem iðnaðarfarartæki þar sem þetta merkilega frumefni kemst í bræðsluna. Fyrir framleiðendur skurðarverkfæra, móta, móta og loftrýmisíhluta er nauðsynlegt að skilja hvernig vanadín virkar í þessum krefjandi efniskerfum til að tilgreina réttar málmblöndur og ná frammistöðu.
Ekki er hægt að ofmeta muninn á burðarstálnotkun og verkfærastálnotkun á vanadíum. Í steypustyrktarstöngum og burðarhlutum falla vanadínkarbónitríð út við kælingu eftir heitvalsingu, festa kornamörk og veita hóflega en verðmæta aukningu á uppskeruþol. Vanadíninnihaldið er venjulega lágt, oft undir 0,15%. Aftur á móti nota verkfærastál og háhraðastál vanadíum í töluvert hærra magni, oft á bilinu 1% til yfir 4% í fullbúnu stáli, með sumum úrvalsflokkum sem þrýsta í átt að 5%. Við þennan styrk hegðar vanadín sig ekki lengur sem örblendiefni. Það verður stórt málmblöndurefni sem endurmótar í grundvallaratriðum örbygginguna og myndar gríðarlegt magn af mjög hörðum vanadíumkarbíðum sem ráða yfir slitþol og hitastöðugleika efnisins.
Vanadínkarbíðmyndun og styrkingarkerfi
Hinir einstöku eiginleikar sem vanadíum gefur verkfærastáli eru upprunnin frá myndun ávanadíumkarbíð, tilnefnt VC í málmvinnslubókmenntum. Þetta efnasamband kristallast í andlits-miðju teningsbyggingu og hefur hörku sem er langt umfram hörku járnkarbíðsementítsins sem er að finna í látlausu kolefnisstáli. Þegar ferróvanadín leysist upp í fljótandi stáli við bræðslu- og hreinsunarferlið dreifast vanadíumatóm um járngrunnið. Við storknun og síðari hitameðhöndlun sameinast þessi atóm við kolefni og falla út sem stakar VC agnir.
Úrkomuhegðun vanadíumkarbíðs býður málmfræðingum töluverða stjórn á endanlegum eiginleikum. Við austenitizing hitameðferðir leysast sum vanadíumkarbíð upp í fylkið á meðan önnur eru óuppleyst. Óuppleystu agnirnar festa austenít kornmörk og koma í veg fyrir óhóflegan kornvöxt sem annars myndi draga úr hörku. Á sama tíma fellur uppleyst vanadíum út aftur- sem einstaklega fínt efri karbíð við temprun, sem framkallar dreifingu-styrkjandi áhrif sem eykur hörku og styrk án skelfilegrar stökkunar sem tengist einhverjum öðrum styrkingaraðferðum. Þessi tvöfalda virkni, festing á kornmörkum og styrkingu fylkisdreifingar, útskýrir hvers vegna vanadíum-berandi verkfærastál nær óvenju hagstæðri blöndu af hörku og seigleika.
Hitastöðugleiki vanadíumkarbíðs aðgreinir það frá öðrum álkarbíðum. Þó að krómkarbíð, mólýbdenkarbíð og wolframkarbíð leggi hvert sitt af mörkum til dýrmæta eiginleika, þolir vanadíumkarbíð grófun við hærra hitastig á skilvirkari hátt en flestir aðrir kostir. Þessi hitastöðugleiki skilar sér beint í rauða hörku, mikilvæga eiginleikann sem ákvarðar hvort skurðarverkfæri geti haldið fremstu brún sinni þegar núning framkallar mikla staðbundna hitun. Án nægilegrar rauðrar hörku mýkist verkfærastál meðan á notkun stendur, sem leiðir til hraðrar rýrnunar á brúnum, víddarónákvæmni í véluðum hlutum og skelfilegrar bilunar í verkfærum.
Háhraðastál: The Quintessential Vanadium umsókn
Háhraða-stál, venjulega skammstafað sem HSS, táknar ef til vill frægustu notkun vanadíums í öllu járnmálmvinnslulandslaginu. Háhraða stál, sem var þróað snemma á tuttugustu öld og betrumbætt í gegnum áratuga hagræðingu álfelgur, gerir það kleift að klippa málm á hraða sem myndi samstundis eyðileggja hefðbundið kolefnisstál. Það sem einkennir HSS er hæfileiki þess til að halda mikilli hörku við hitastig sem nálgast 600 gráður á Celsíus, eiginleiki sem er mögulegur með samverkandi samsetningu margra karbítmyndandi þátta þar sem vanadíum gegnir aðalhlutverki.
Dæmigerð háhraða stálblöndur innihalda vanadíum á bilinu 1% til 5%, allt eftir tiltekinni einkunn og fyrirhugaðri notkun. Klassískt háhraðastál úr T-röðinni-, sem reiða sig að miklu leyti á wolfram sem aðal blöndunarefni, innihalda venjulega 1% til 2% vanadíum. M-flokkarnir, sem koma í stað mólýbden fyrir hluta af wolframinu, nota oft aðeins hærra vanadíuminnihald, þar sem sumar einkunnir ná 3% til 4%. Fullkomnasta háhraða stálið í duftmálmvinnslu-, sem framleitt er með úðunar- og samþjöppunarferlum sem gerir mun samræmdari karbíðdreifingu en hefðbundin málmvinnslu, getur tekið á móti vanadíummagni sem fer yfir 4% en viðhalda ásættanlegum vinnslueiginleikum.
Vanadíuminnihaldið í háhraðastáli- er í beinu samhengi við nokkrar frammistöðumælingar. Hærra vanadínmagn eykur heildarrúmmálshlutfall frumkarbíða, sem eykur slitþol við skurðaðgerðir. Þetta er sérstaklega mikilvægt þegar unnið er með slípiefni eins og steypujárn, títan málmblöndur og trefja-styrkt samsett efni. Vanadíumkarbíðin stuðla einnig að gígþol, bilunarham þar sem yfirborð verkfæra strax fyrir aftan skurðbrúnina veðrast vegna efnafræðilegra samskipta við flísina og vélræns núningi. Ennfremur framleiða fínu auka-vanadíumkarbíðin sem falla út í mörgum temprunarlotum aukaherðingarviðbrögð sem hækkar hámarkshörku sem hægt er að ná í fullbúnu verkfærinu.
Verkfæraframleiðendur og endir notendur sem velja háhraða-stálflokka fyrir sérstakar skurðaraðgerðir verða að jafna vanadíuminnihaldi á móti öðrum þáttum. Mjög hátt vanadínmagn bætir slitþol en getur dregið úr mölunarhæfni, sem gerir skerpingu verkfæra erfiðari og -frekari. Karbíðnetin sem myndast við storknun geta einnig skapað anisotropic eiginleika í ákveðnum vöruformum ef ekki er rétt stjórnað með vinnslu. Ferróvanadíumframleiðendur, sem afhenda stálverksmiðjum aðalblandið, verða því að skila stöðugu vanadíuminnihaldi og stýrðu magni óhreininda til að tryggja endurskapanlega karbíðmyndun í fullbúnu stáli.
Köld-vinnutækjastál: hámarka slitþol
Kalt-stálverkfæri starfa við eða nálægt stofuhita og verða að standast mikla vélrænni álagi án plastískrar aflögunar. Notkunin felur í sér eyðu- og gatamót, verkfæri fyrir kalt haus, þráðvalsmót, teiknimót og ýmis mótunarverkfæri. Í þessum forritum eru slitþol og þrýstistyrkur meiri en rauð hörku vegna þess að verkfærin upplifa ekki mikla núningshitun sem einkennir háhraða skurðaðgerðir. Engu að síður er vanadíum áfram nauðsynlegur málmblöndurþáttur í mörgum köldu-stáltegundum.
Vanadíuminnihaldið í köldu-verkfærastáli spannar vítt svið. Olíu-herðandi kulda-vinnuflokkar, sem henta fyrir miðlungs krefjandi notkun, innihalda venjulega vanadíum um 0,5% til 1,0%, fyrst og fremst fyrir kornhreinsun og hóflega karbíðstyrkingu. Loft-herðandi einkunnir, sem bjóða upp á betri víddarstöðugleika við hitameðhöndlun og hærra málmblöndur innihalda yfirleitt 1,0% til 2,5% vanadíum. Há-kolefnis, há-krómkald-vinnueinkunn, sem er þekkt fyrir einstaka slitþol í notkun á borð við langtíma-eyðslumót og plastsprautumót, innihalda oft vanadíum á bilinu 2,5% til 4,0%. Við þessi hækkuðu gildi mynda vanadíumkarbíðin umtalsvert rúmmálshlutfall af örbyggingunni og ráða yfir slithegðuninni.
Samspil vanadíns og króms í há-kolefnisköldu-vinnustáli á skilið sérstaka athygli. Bæði frumefnin mynda hörð karbíð, en vanadíumkarbíð er töluvert harðara en krómkarbíð. Í stáli sem inniheldur bæði frumefnin verður karbíðstofninn flókin blanda af króm-ríkum M7C3 karbíðum, vanadíum-ríkum MC karbíðum og flóknum blönduðum karbíðum. Hlutfallsleg hlutföll eru háð kolefnisinnihaldi, króm-til-vanadínhlutfalli og hitameðhöndlunarbreytum. Málmfræðingar geta nýtt sér þessa margbreytileika með því að stilla álhönnun til að stuðla að myndun hörðustu karbíðfasa á þeim svæðum í verkfærinu sem er mest viðkvæmt fyrir sliti, og í raun búið til samsetta örbyggingu innan einhæfs stáls.
Málstöðugleiki við hitameðhöndlun táknar annan kost vanadíums í köldu-verkfærastáli. Haldið austenítinnihald, sem veldur víddarbreytingum við notkun þegar það umbreytist í martensít, minnkar vegna nærveru vanadínkarbíða sem dreifa kolefni frá fylkinu. Þetta þýðir að verkfæri sem eru framleidd úr rétt-meðhöndluðu vanadíum-berandi köldu-vinnustáli viðhalda mikilvægum víddum sínum á áreiðanlegri hátt yfir langan framleiðslutíma, sem dregur úr þörfinni fyrir tíðar stillingar á mótum og bætir samkvæmni í framleiðslu.
Heitt-Work Die Steels: Þolir hitamýkingu
Heitt-stálstál standa frammi fyrir allt öðrum áskorunum samanborið við kalda-vinnu hliðstæða þeirra. Steypur fyrir mótun, mótsteypu og útpressun starfa við hærra hitastig, oft hjólreiðar á milli rauð-heitssnertingar við vinnustykki og kælir hitastig mótanna hundruð eða þúsund sinnum á hverri framleiðsluvakt. Þessar varmalotur valda hitaþreytu, skriðaflögun og hægfara niðurbroti yfirborðs sem takmarka líftíma deyja. Vanadíum stuðlar að frammistöðu í heitu-stáli með nokkrum mismunandi aðferðum sem taka á þessum tilteknu bilunarstillingum.
Í hefðbundnu heitu-stáli eins og H11 og H13, sem eru mest notaðar í verkfærum í Norður-Ameríku og Evrópu, fellur vanadíuminnihald venjulega á bilinu 0,3% til 1,5%. Þó að þessi styrkleiki virðist hóflegur miðað við há-hraðastál eða há-vanadíumkald-vinnueinkunn, þá eru þau vandlega fínstillt fyrir sérstakar kröfur heitrar vinnu. Vanadíumkarbíðin sem myndast í þessum stáli standast upplausn við endurtekna útsetningu fyrir hækkuðu hitastigi, viðhalda stöðugri dreifingu sem hindrar hreyfingu frá liðskiptingu og hindrar aflögun skriðs. Án þessarar stöðugleika myndi yfirborð deyja smám saman mýkjast, sem leiðir til taps á víddarnákvæmni og ótímabæra bilunar.
Hitaþreytusprunga, almennt þekkt sem hitaprófun, er ein algengasta bilunaraðferðin í heitum-vinnudeyjum. Yfirborðslög mótsins þenjast út við snertingu við heita vinnustykki og dragast saman við kælingu, og mynda hringlaga hitaspennu sem koma af stað og breiða út sprungur. Vanadíum stuðlar að hitaþreytuþoli í gegnum kornhreinsunaráhrif þess-, sem framleiðir fínni, einsleitari örbyggingu sem dreifir varmaálagi jafnari og seinkar sprungubyrjun. Auk þess gerir hærra hækkaði-hitastigið sem vanadíumkarbíðdreifingin veitir kleift að móta yfirborðið að standast plastaflögun sem oft fylgir hitauppstreymi, sem dregur úr álagssöfnuninni sem knýr vöxt þreytusprungna.
Háþróaðar heita-stáltegundir sem þróaðar eru fyrir sérstaklega krefjandi notkun, eins og jafnhitamótun á títan málmblöndur eða nákvæmnissteypu á vélkubbum úr áli, nota hærra vanadíninnihald ásamt fínstilltu mólýbden- og krómjafnvægi. Þessar einkunnir fórna stofuhita-seigju til að ná yfirburðaþol gegn hitauppstreymi og efnaárás frá bráðnu áli eða árásargjarnum smurefnum. Ferróvanadíum sem notað er til að framleiða þessar háþróuðu gerðir verða að uppfylla strangar forskriftir fyrir innihald köfnunarefnis, súrefnis og snefilefna, þar sem þessi óhreinindi geta rýrt há-hitaeiginleika fullbúna deyjastálsins.
Vanadíum í títanblendi: Handan járnmálmvinnslu
Á meðan meirihlutiferróvanadíumframleiðsla þjónar stáliðnaðinum, mikilvæg og hernaðarlega mikilvæg notkun liggur í framleiðslu á títanblendi.Ti-6Al-4V, mest notaða títanblendi um allan heim, inniheldur um það bil 4% vanadíum sem vísvitandi álblöndu. Í þessu samhengi myndar vanadín ekki karbíð, vegna þess að títan málmblöndur innihalda lágmarks kolefni. Þess í stað virkar vanadíum sem beta-fasastöðugleiki sem breytir fasabreytingarhegðun títans, sem gerir hitameðhöndlunarviðbrögðum kleift og eiginleikasamsetningar sem ekki er hægt að ná í óblönduðu títan.
Hreint títan er til í sexhyrndum þéttum-pakkaðri alfafasa við stofuhita og umbreytist í líkamans-miðjaðan kúbika betafasa við hærra hitastig. Ál, hinn aðalblendiþátturinn í Ti-6Al-4V, kemur stöðugleika á alfafasann og veitir fasta-lausnstyrkingu. Vanadíum gegnir gagnstæðu hlutverki, kemur stöðugleika á beta fasa og bætir smíðahæfni með því að minnka hitastigið sem málmblönduna þarf að vinna yfir. Tveggja fasa alfa-beta örbyggingin sem myndast sameinar frábæra skriðþol og oxunarþol alfafasans með yfirburða styrk og seigju beta fasans.
Geimferðaiðnaðurinn notar meirihluta framleiðslunnar af títanblendi, þar sem burðarvirki fyrir flugskrokk, þjöppublöð fyrir vél, lendingarbúnað og festingar reiða sig allt á Ti-6Al-4V og tengdar málmblöndur. Sérstakur styrkur, skilgreindur sem styrkleiki-til þyngdarhlutfalls, þessara málmblöndur er meiri en flestra stála og álblöndur, sem gerir þau ómissandi fyrir þyngdarmikil notkun. Framlag vanadíums til þessarar frammistöðu er umtalsvert, þar sem beta-stöðugleiki sem það veitir gerir úrkomuherðandi svörun sem hækkar styrkleikastig en viðheldur fullnægjandi sveigjanleika og brotseigu.
Vanadíumbæti við títan málmblöndur eru venjulega settar inn í gegnum ál-vanadíum aðalblendi frekar en ferróvanadíum, vegna þess að tilvist járns myndi skaða eiginleika títanblendisins. Engu að síður er vanadíumiðnaðurinn samtengdur, þar sem ferróvanadíumframleiðendur og ál-vanadíumblendiframleiðendur starfa oft innan sömu fyrirtækjasamsteypanna eða nýta sér sameiginlegt vanadíumhráefnisbirgðir. Skilningur á þessu sambandi hjálpar kaupendum ferróvanadíns að meta víðtækari markaðsvirkni sem hefur áhrif á framboð og verðlagningu vanadíns.
Umsóknarbætur eftir efnisflokki
Eftirfarandi tafla dregur saman dæmigerð vanadíuminnihaldssvið og helstu kosti í helstu verkfærastáli og sérálmaflokkum sem fjallað er um í þessari grein. Þessi svið tákna-staðlaðar samsetningar iðnaðarins og ætti að vera sannreynt í samræmi við sérstakar einkunnaforskriftir við öflun efnis.
| Efnisflokkur | Dæmigert V innihald (%) | Aðalávinningur frá Vanadium | Dæmi um lykilnotkun |
|---|---|---|---|
| Háhraðastál (HSS){{0} | 1.0 – 5.0 | Rauð hörku, slitþol, gígþol | Borar, endafræsar, kranar, brúsar |
| Kalt-verkfærastál | 0.5 – 4.0 | Slitþol, þjöppunarstyrkur | Eyðingardeygjur, teikningar, mótunarverkfæri |
| Heitt-Work Die Steel | 0.3 – 1.5 | Hitastöðugleiki, skriðþol, hita-athugaðu viðnám | Smíðamót, móta-steypumót, útpressunarverkfæri |
| Títan ál (Ti-6Al-4V) | ~4.0 | Beta-fasa stöðugleiki, styrk-til-þyngdarhlutfalls | Aerospace mannvirki, vélaríhlutir, festingar |
| Skrið-þolnar ofurblöndur | 0.5 – 2.0 | Styrking á traustri-lausn, karbíðstöðugleiki | Gathverflablöð, íhlutir í iðnaðarofni |
Kaupendur sem tilgreina verkfærastál eða sérmálmblöndur ættu að viðurkenna að vanadíuminnihald er aðeins ein breyta af mörgum sem ákvarða endanlega frammistöðu. Kolefnisinnihald, krómmagn, mólýbdenviðbót, hitameðhöndlunarbreytur og vinnslusaga hafa öll samskipti við vanadíum til að framleiða fullunna eiginleika. Alhliða skilningur á þessum samskiptum, upplýstur í samráði við efnisbirgja og tilvísun í staðfesta staðla eins og ASTM A600 fyrir verkfærastál, tryggir að valin einkunn skili væntanlegum frammistöðu í þjónustu.
Helstu veitingar
- Ferrovanadiumveitir vanadíum sem bætt er í verkfærastál og sérmálmblöndur, þar sem það myndar hörð vanadíumkarbíð sem ráða yfir slitþol og hitastöðugleika.
- Há-hraðastál inniheldur 1% til 5% vanadíum til að ná rauðri hörku fyrir háhraða skurðaðgerðir við hitastig sem nálgast 600 gráður á Celsíus.
- Kalt-stálverkfæri nýta vanadíuminnihald á bilinu 0,5% til 4% fyrir hámarks slitþol í eyðu-, mótunar- og teikningu.
- Í heitu-stáli er notað 0,3% til 1,5% vanadíum til að standast hitauppstreymi og hitamælingu við endurtekna háan-hita.
- Í títan málmblöndur eins og Ti-6Al-4V, virkar vanadíum sem beta-fasastöðugleiki sem gerir það óvenjulega styrkleika- og þyngdarhlutfall sem er nauðsynlegt fyrir geimfar.
- Hitastöðugleiki vanadíumkarbíðs er meiri en flestra annarra álkarbíða, sem gerir vanadín ómissandi fyrir krefjandi notkun á háum-hita.
Algengar spurningar
Hvernig bætir vanadíumkarbíð slitþol?
Hvaða vanadíuminnihald er dæmigert í köldu-verkfærastáli?
Hvers vegna er vanadíum bætt við heitt-stál?
Hvernig stuðlar vanadíum að rauðu hörku?
Hvert er hlutverk vanadíns í títan málmblöndur eins og Ti-6Al-4V?
Er hægt að nota ferróvanadíum í önnur sérmálmblöndur fyrir utan verkfærastál og títan?
Hafðu samband
Er að leita að áreiðanlegumbirgir ferrovanadiumfyrir verkfærastál eða sérálmaframleiðslu? ZhenAn International Co., Limited skilar stöðugum gæðum með SGS-vottuðum prófunum, fullum efnafræðilegum skjölum og sveigjanlegum útflutningsumbúðum.
Óska eftir tilboði© 2026 ZhenAn International Co., Limited. Allur réttur áskilinn.
25. hæð, Huafu verslunarmiðstöð, Wenfeng District, Anyang City, Henan héraði, Kína
Netfang: sales@zanewmetal.com|Vefsíða: www.ferro-vanadium.com